Artykuł sponsorowany
Dlaczego próbka odpadu może zmienić technologię unieszkodliwiania jeszcze przed przyjęciem do instalacji
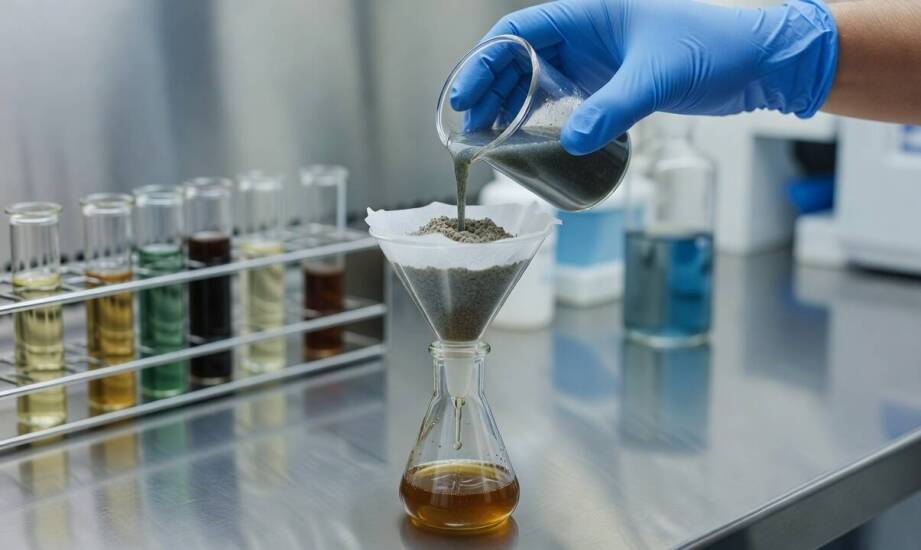
Dwa pozornie identyczne odpady oleiste pochodzące z tego samego zakładu przemysłowego potrafią wymagać zupełnie odmiennych ścieżek przetwarzania. Ocena wzrokowa i podstawowa dokumentacja wytwórcy często nie wystarczają do określenia faktycznego zagrożenia. Dopiero wnikliwa analiza laboratoryjna dostarczonej próbki pozwala ustalić właściwy kierunek postępowania technologicznego. Jeden z osadów, charakteryzujący się mocno obniżonym pH i właściwościami żrącymi, natychmiast trafia do neutralizacji chemicznej. Drugi materiał o podobnej konsystencji, ale wykazujący wysoką zawartość metali ciężkich, wymusza przeprowadzenie skomplikowanego procesu wiązania. Takie sytuacje z codziennej praktyki pokazują, jak ogromne znaczenie w nowoczesnej gospodarce obiegowej ma precyzyjne badanie składu fizykochemicznego. Decyzja podjęta przed bramą zakładu przetwarzającego wpływa bezpośrednio na bezpieczeństwo ludzi, koszty operacyjne oraz zgodność z rygorystycznymi normami środowiskowymi.
Parametry decydujące o technologii unieszkodliwiania
Wybór pomiędzy neutralizacją, stabilizacją a specjalistyczną obróbką termiczną zależy od szczegółowych wskaźników wykrytych podczas badania próbki referencyjnej. Neutralizacja chemiczna umożliwia skuteczne zobojętnienie silnych kwasów oraz zasad, co prowadzi do znacznej redukcji reaktywności substancji. Stosuje się ją najczęściej przy wyraźnych odchyleniach od odczynu obojętnego. Proces ten chroni infrastrukturę zakładu przed korozją i pozwala bezpiecznie przygotować surowiec do kolejnych etapów zagospodarowania. Czasami wymaga to zastosowania precyzyjnie dobranych reagentów, które trwale stabilizują odczyn mieszaniny.
Jeżeli badanie laboratoryjne wykaże obecność pierwiastków toksycznych, w grę wchodzi zupełnie inna metoda. Stabilizacja i solidyfikacja polega na obniżeniu mobilności zanieczyszczeń poprzez ich związanie w szczelnej matrycy cementowej, polimerowej lub mineralnej. Właściwe przeprowadzenie tej operacji wymaga zachowania precyzyjnego stosunku wody do spoiwa. Uzyskany w ten sposób materiał musi osiągnąć odpowiednią wytrzymałość mechaniczną po kilkutygodniowym okresie tężenia. Metoda ta doskonale sprawdza się w przypadku szlamów pogalwanicznych, pyłów hutniczych oraz osadów zawierających ołów, chrom czy kadm, zapobiegając ich wypłukiwaniu do wód gruntowych.
Z kolei materiały o odpowiedniej wartości opałowej oraz znacznej zawartości skomplikowanych związków organicznych kieruje się do przetworzenia w wysokich temperaturach. Profesjonalna obróbka termiczna wymusza utrzymanie skrajnie wysokich temperatur przez ściśle określony czas oraz stałe zapewnienie nadmiaru tlenu w komorze spalania. Tylko rygorystyczne przestrzeganie ujednoliconych warunków technologicznych gwarantuje całkowity rozkład szkodliwych substancji węglowodorowych bez ryzyka emisji wtórnych zanieczyszczeń do atmosfery.
Weryfikacja próbki a przygotowanie odpowiedniej linii
Podstawą do wyboru konkretnego reżimu technologicznego jest zawsze wynik analizy wstępnej, która warunkuje przyjęcie ładunku. Zanim rozpocznie się właściwa utylizacja odpadów niebezpiecznych, dostarczony materiał niezwykle często przechodzi dodatkową obróbkę fizykochemiczną. W przypadku substancji płynnych konieczne bywa mechaniczne odwadnianie, odseparowanie poszczególnych frakcji na wirówkach przemysłowych lub wstępne strącanie zanieczyszczeń. Celem tych działań jest zmniejszenie objętości wsadu oraz wydzielenie komponentów zakłócających główne procesy chemiczne. Dopiero tak przygotowany surowiec trafia na docelową linię.
Pominięcie etapu precyzyjnego próbkowania niesie za sobą bardzo poważne konsekwencje finansowe i prawne dla pierwotnego wytwórcy. Błędy w identyfikacji składu polegają zazwyczaj na przypisywaniu kodów wyłącznie na podstawie ogólnej nazwy substancji, bez uwzględnienia jej rzeczywistego pochodzenia czy zanieczyszczeń krzyżowych z hali produkcyjnej. Odbiorca ma pełne prawo i obowiązek zweryfikować te deklaracje u bram zakładu. Wykrycie diametralnej niezgodności parametrów z dokumentacją przewozową prowadzi do natychmiastowego odrzucenia całej partii. W polskim systemie prawnym ciężar wykazania prawidłowej klasyfikacji zawsze spoczywa na podmiocie przekazującym.
Własna instalacja fizykochemiczna, którą zarządza spółka Ran-synchron, opiera bieżące procedury przyjęcia materiału na systematycznej weryfikacji analitycznej. Zapewnia to elastyczny dobór optymalnej metody neutralizacji i bezwzględnie chroni urządzenia przetwarzające przed uszkodzeniem wywołanym niewłaściwym wsadem. Prawidłowe zaplanowanie przepływu surowców w zakładzie zapobiega incydentom mieszania substancji reagujących ze sobą w sposób niekontrolowany.
Ostateczna decyzja o wyborze technologii przetwarzania opiera się na twardych danych z certyfikowanego laboratorium. Deklaracje zawarte w karcie przekazania pełnią funkcję wstępnej informacji, stanowiąc zaledwie punkt wyjścia do wnikliwej weryfikacji. To rzeczywisty profil fizykochemiczny bezpośrednio determinuje kierunek, koszty i czas unieszkodliwiania materiału poprodukcyjnego. Brak zgodności pomiędzy oficjalną dokumentacją a stanem faktycznym nieuchronnie wymusza zmianę ścieżki technologicznej lub skutkuje kosztownym zwrotem ładunku do nadawcy. Rygorystyczne badanie każdej wjeżdżającej partii buduje bezpieczeństwo ekologiczne i gwarantuje stabilną pracę specjalistycznej infrastruktury.
Kategorie artykułów
Polecane artykuły

Znaczenie praktycznych ćwiczeń w programach szkoleniowych do uwodzenia

Jakie są różnice między transportem drobnicowym a pełnoładunkowym z Hiszpanii do Polski?

Kluczowe cechy przedszkolnych mebli wspierających rozwój dużej motoryki
